• allied feather + down  

Die Sauberkeit der Daunen wird durch zwei verschiedene Prüfverfahren ermittelt – Trübung und Sauerstoff. Die Kombination dieser Tests zeigt exakt, wie sauber die Daunen sind.

TRÜBUNG

Die Trübung misst im Allgemeinen die Menge an Schmutz und Staub, die nach der Verarbeitung an den Daunen haftet. Die Daunen werden in Wasser aufgeschüttelt, und dieses Waschwasser wird in ein langes 1000-ml-Standrohr gefüllt, an dessen Boden sich ein Fadenkreuz befindet. Der Füllstand, bei dem das Fadenkreuz gerade noch verschwindet, ergibt den Messwert. Wenn also nur 300 ml der Flüssigkeit eingefüllt werden können, bevor das Fadenkreuz unsichtbar wird, beträgt der Trübungswert 300, was als relativ unsauberes Material von geringer Qualität gilt. Daunen mit einem Messwert von über 500 ml gelten als hypoallergen. Daunen von ALLIED erreichen regelmäßig Werte von über 1000 ml.

SAUERSTOFF

Der Sauerstofftest misst die Menge an organischer Substanz im Extraktionswasser der Daunen. Es wird Schwefelsäure hinzugefügt und Kaliumpermanganat in Schritten zugesetzt. Das Kaliumpermanganat reagiert mit den organischen Stoffen, bis diese oxidiert sind; an diesem Punkt bleibt die Lösung rosa. Die meisten Länder verlangen einen Wert unter 10. Material von ALLIED weist regelmäßig einen Wert von 1,6 auf, was einem einzigen Tropfen entspricht und auf ein außerordentlich sauberes Material mit kaum oder gar keinen verbleibenden organischen Rückständen nach der Verarbeitung hinweist.

Es ist jedoch wichtig zu beachten, dass dabei der Fett- und Ölgehalt nach wie vor nicht berücksichtigt wird. Das bedeutet, dass man zwar aggressive Chemikalien einsetzen kann, um die Daunen zunächst sehr gründlich zu reinigen, dabei jedoch das natürliche Fett und Öl aus den Daunenclustern entfernt. Dies führt zwar zu „sauberen“ Daunen, die sich jedoch sehr schnell zersetzen. Es gibt einen Grund, warum das DuraWASH-Verfahren von ALLIED so viele Schritte umfasst und warum wir äußerst präzise Messwerte für den Fett- und Ölgehalt einhalten müssen, um eine hochwertige und langlebige Isolierung anbieten zu können.

Um die allgemeine Qualität zu bestimmen, wird Daunenmaterial anhand verschiedener Parameter getestet: Zusammensetzung, Sauberkeit und Bauschkraft.

Daunenprüfungen werden seit über fünfzig Jahren auf dieselbe Weise durchgeführt, und ein Großteil der Tests erfolgt bis heute manuell, visuell und auf Basis subjektiver Beurteilungen. Deshalb ist es wichtig, Tests stets von Labors durchführen zu lassen, die auf eine langjährige Erfahrung in der Daunenprüfung zurückblicken können. Ein Prüfer, der mit dem Material nicht bestens vertraut ist, könnte eine Dauneneinheit fälschlicherweise als Feder klassifizieren, was drastische Auswirkungen auf die vorgeschriebene Kennzeichnung haben kann.

Down is a very unique and specific material. Much of the testing done on down and feathers continues to rely on subjective interpretations and care in handling material.

Viele Testzentren für verschiedene Kategorien verfügen nicht über das Fachwissen oder die Erfahrung, um Daunen zuverlässig zu testen. Wir haben bei einigen der größten Testzentren gravierende Fehler erlebt, die zu uneinheitlichen und unzuverlässigen Ergebnissen geführt haben.

Wir werden weltweit stets das „International Down and Feather Laboratory“ empfehlen, um möglichst einheitliche Ergebnisse zu gewährleisten, können jedoch auch mit jeder anderen Prüfeinrichtung zusammenarbeiten, um höchste Genauigkeit sicherzustellen.

fpo
[ ALLIED FEATHER + DOWN – Laboranten ]

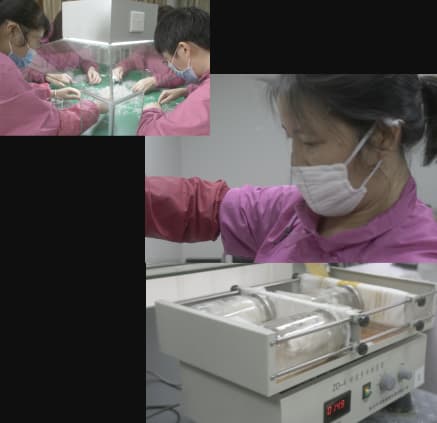
ALLIED Feather + Down verfügt über akkreditierte Prüflabore für Daunen und Federn an unseren Standorten in Los Angeles und Hangzhou, China. Die Techniker gehören zu den erfahrensten der Welt; unsere leitenden Techniker in Kalifornien weisen mindestens 20 Jahre Erfahrung in der Prüfung von Daunen und Federn auf.

Die Tatsache, dass wir an unseren Hauptstandorten über akkreditierte Prüflabore verfügen, trägt dazu bei, die Qualität und Reinheit zu gewährleisten, die unsere Partner von uns erwarten. Jede Rohstoffcharge wird auf Qualität, Inhaltsstoffe und verbotene Substanzen geprüft, die gelegentlich in Materialien aus bestimmten Regionen vorkommen können (meistens als Folge einer verunreinigten Wasserversorgung). Und beim Versand wird jede Produktionscharge zusätzlich geprüft, um sicherzustellen, dass nur Material von höchster Qualität an unsere Partnermarken ausgeliefert wird.

Unsere internen Labore bieten sämtliche der folgenden Daunen- und Federtests an.

  • Füllkraft
  • Inhaltsanalyse
  • Trübung
  • Sauerstoff
  • Fett und Öl
  • Wasserbeständigkeit
  • PFAS
 
[ AFD-China-Lab ]
fpo
[ ALLIED FEATHER + DOWN – Lab-technicians ]

ALLIED Feather + Down has accredited down and feather testing laboratories in our facilities in Los Angeles and Hangzhou, China. The technicians are amongst the most experienced in the world with at least 20 years of down and feather testing with our primary technicians in California.

Having accredited testing labs at our main facilities helps maintain the quality and cleanliness our partners have come to expect. Every raw material lot is tested for quality, content and banned substances that can occasionally be found in material collected from some regions (most often the result of a contaminated water supply). And at shipping, every production lot is further tested to ensure the highest quality material is being shipped for our partner brands.

Our internal labs all provide the following down and feather tests.

  • Fill power
  • Content analysis
  • Turbidity
  • Oxygen
  • Fat and Oil
  • Water Resistance
  • PFAS
 
[ ALLIED Feather + Down China Lab ]

Die üblicherweise angegebene Daunenquote ist der prozentuale Anteil der Daunencluster am Gesamtmix. Normalerweise wird dieser „Rest“ der Einfachheit halber als „Feder“ bezeichnet. In Wirklichkeit enthält beispielsweise eine 90/10-Daunenfüllung jedoch nur sehr wenig „Feder“. Anhand einer Charge von Montane und des TrackMyDown.com-Berichts für die Chargennummer 13150315388 zeigt sich, dass diese 90/10-Charge aus 95,6 % Daunenbüscheln, 2,0 % Daunenfasern, 0,8 % Federfasern, 1,5 % Wasservogelbestandteilen, 0,0 % Landvogelbestandteilen, 0,0 % Federkielen und 0,0 % Rückständen besteht.

fig caption
[ daunenfaechchen ]
Cluster

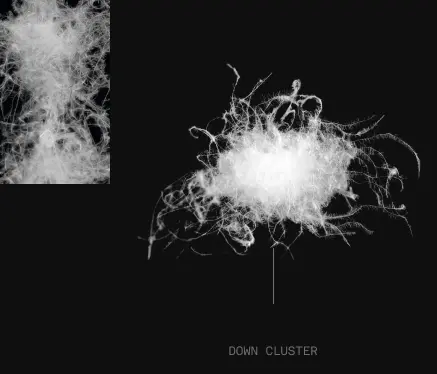
Das sind vollständige Daunencluster.

fig caption
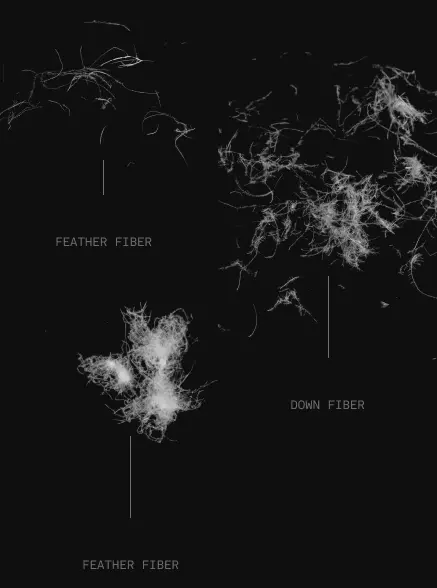
[ Daunenfaser-federnfaser: ]
Daunenfaser

Abgebrochene Daunenstücke. Es ist normal, dass das Daunencluster einige seiner Verzweigungen verliert … diese werden als „Faser“ bezeichnet.

Federfaser

Es handelt sich um kleine Stücke, die zwar keine vollständige Feder bilden, bei denen aber erkennbar ist, dass sie von einer Feder stammen und nicht von einem Daunenbüschel.

fig caption
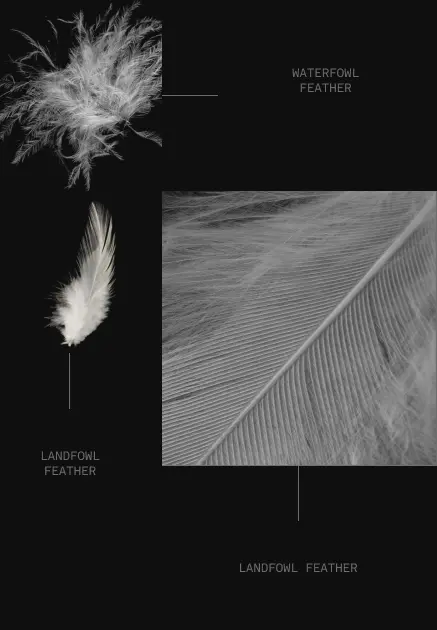
[ wasservogel-feldvogel ]
Wasservögel

Das sind die kleinen „Federn“, die eindeutig von Wasservögeln stammen.

Landvögel

Dabei handelt es sich um kleine Federn, an denen man erkennen kann, dass sie nicht von Wasservögeln stammen. Sie entstehen als Nebenprodukt der Lebensmittelindustrie, wobei es erhebliche Überschneidungen zwischen den verschiedenen Lieferketten gibt. In seltenen Fällen können Landvögel (zum Beispiel Hühner) in einer großen Menge an Daunen von Wasservögeln vorkommen. Dies kommt zwar selten vor, ist aber bei Material minderer Qualität möglich.

fig caption
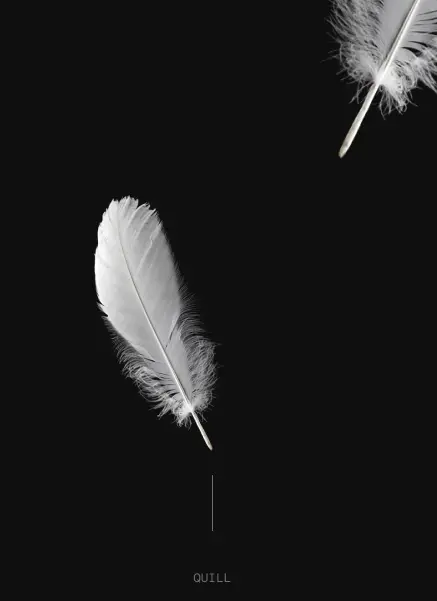
[ kiel ]
Quill

Diese würden als größere, scharfe Federkiele identifiziert werden. Es ist äußerst selten, wenn nicht gar unmöglich, in einer ALLIED-Daunenlieferung nennenswerte Mengen an Federkielen zu finden.

fig caption
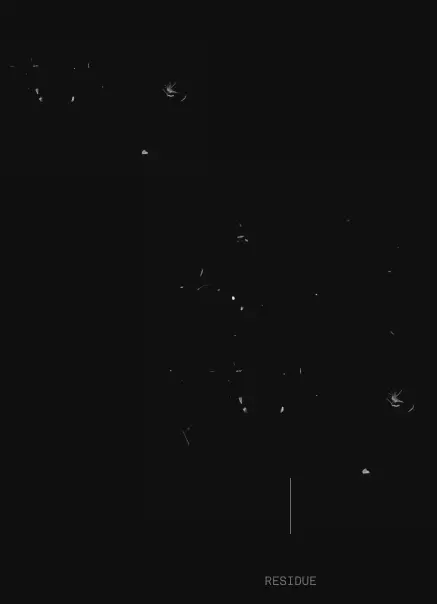
[ rückstand ]
Rückstand

Dies ist für winzige Bruchstücke oder Flocken vorgesehen, deren Ursprung sich nicht bestimmen lässt.

FDie Füllkraft ist im Grunde ein Maß für das Volumen, also dafür, wie viel Raum eine bestimmte Materialmenge einnehmen kann. Sie wird meist in Kubikzoll pro 30 g Daunen gemessen, wobei sich die einzelnen Prüfverfahren hinsichtlich der Kennzahlen und des allgemeinen Resultats geringfügig unterscheiden können.

Die am häufigsten angewendete Prüfmethode ist das IDFB/US-Verfahren. Für Marken, die ausschließlich in Europa vertreiben, kann die EN-Norm genutzt werden, während für den chinesischen Binnenmarkt die GB/T-Norm vorgeschrieben ist. Obwohl ALLIED stets das IDFB/US-Verfahren empfiehlt, können unsere Prüflabore Tests nach jeder geforderten Methode durchführen.

Im Allgemeinen umfasst die Prüfung eine Vorkonditionierung sowie eine Ruhephase, woraufhin das Material in einen großen Zylinder gefüllt und mit einem sehr geringen Gewicht belastet wird, bis der Endwert abgelesen wird. Wie bei allen Daunenprüfungen erfolgt ein Großteil dieser Schritte manuell, weshalb die Durchführung durch gut geschulte Prüfer von entscheidender Bedeutung ist. Eine unsachgemäße Handhabung der Daunen während der Vorkonditionierung kann beispielsweise zu einem Messergebnis führen, das um mehr als 100 Punkte vom tatsächlichen Wert abweicht.

IDFB / US

Dieses Prüfverfahren ist weltweit am weitesten verbreitet, da es in der Regel die genauesten und konsistentesten Ergebnisse hinsichtlich des potenziellen Bauschvermögens der geprüften Daunen liefert.

Bei diesem Verfahren werden die Daunen in einer Konditionierungsbox bedampft und ruhen gelassen. Die Dampfkonditionierung gilt als die konsistenteste Methode, um das vollständige Bauschvermögen der Daunen zu erreichen.

Die Daunen werden anschließend in den Zylinder gefüllt und vor dem Ablesen des Endwerts noch dreimal aufgeschüttelt und komprimiert.

Dies geschieht ausnahmslos unter strenger Kontrolle der Luftfeuchtigkeit.

EN-Prüfverfahren

Das EN-Prüfverfahren war einst die gängigste Prüfmethode für den europäischen Markt. Bei diesem Verfahren stehen dem Prüfer mehrere verschiedene Möglichkeiten zur Materialkonditionierung zur Verfügung, was allein schon zu erheblichen Ergebnisschwankungen führen kann. Seit der kürzlichen Zulassung der Dampfkonditionierung liegen die Messwerte von EN- und IDFB/US-Prüfungen für dasselbe Material jedoch weitaus näher beieinander als in der Vergangenheit.

Auch wenn es seltener vorkommt, bewerben europäische Marken die Füllkraft gelegentlich als „CUIN“. Inhaltlich ist das identisch – 700 Fill Power entsprechen 700 CUIN.

GB/T

Das GB/T-Verfahren ist für den chinesischen Binnenmarkt vorgeschrieben. Es handelt sich um ein völlig eigenständiges Verfahren mit abweichenden Konditionierungsmethoden, bei dem die Angabe schlicht in Zentimetern erfolgt.

Beim GB/T-Verfahren werden die Daunen zur Konditionierung lediglich erhitzt und in ein im Vergleich zu anderen Prüfverfahren engeres Standrohr gefüllt. Das Ergebnis wird in Zentimetern ausgewiesen, sodass anstelle einer Füllkraft von 600 ein GB/T-Messwert von beispielsweise 16 cm erzielt wird.

Zwar wurde wiederholt bestätigt, dass Daunen von allen Isoliermaterialien das beste Verhältnis von Wärme zu Gewicht aufweisen, doch ist es schwierig, exakte Wärmekennzahlen für eine bestimmte Spezifikation oder Füllkraft zu bestimmen. Die enorme Vielseitigkeit von Daunen als Isoliermaterial erschwert es zugleich, einen festen Wärmewert festzulegen, da sie auf vielfältigste Weise verarbeitet werden können – so lässt sich aus exakt demselben Material sowohl ein leichtes Bekleidungsstück zum Unterziehen als auch ein schwerer 8000-Meter-Parka herstellen. Viele Marken und Kunden wünschen sich direkte Vergleiche, doch es ist wichtig zu verstehen, wie die Wärmeleistung üblicherweise gemessen wird und warum dies zu Fehlinterpretationen führen kann.

Die gängige Methode zur Bestimmung der Wärmeisolation ist CLO (neben TOG als weiterer Einheit). Das CLO-Messsystem wurde entwickelt, um den thermischen Widerstand zu quantifizieren und vollständige Bekleidungssysteme zu bewerten.

Im Allgemeinen werden Prüfpaneele oder -decken angefertigt und auf einer Messplatte platziert, während Luft darüber hinweggeblasen wird. Die Prüfmaschine ermittelt den thermischen Widerstand des aufliegenden Materials, woraufhin der endgültige CLO-Wert mithilfe spezifischer Formeln berechnet wird.

DAS PROBLEM MIT CLO

Eines der größten Probleme bei CLO-Messungen im Allgemeinen betrifft die Formeln, die zur Ableitung des CLO-Werts aus dem thermischen Widerstand herangezogen werden. Zwar lassen sich Vergleichstests innerhalb desselben Labors durchführen, doch kann der direkte Vergleich von CLO-Werten ohne Kenntnis der zugrundeliegenden Messbedingungen zu massiven Fehleinschätzungen führen.

Darüber hinaus hat die gesamte Konstruktion der verwendeten Prüfdecke einen messbaren Einfluss. Füllgewichte, Stepplinien und die verwendeten Textilien tragen gleichermaßen dazu bei. Solange folglich nicht sämtliche Rahmenbedingungen identisch sind, wird der bloße Vergleich einfacher CLO-Werte aus unterschiedlichen Quellen kaum jemals verlässliche Ergebnisse liefern.

Zudem übt bei Daunen selbst bei reiner Isolierung des Materials das Füllgewicht einen massiven Einfluss auf den resultierenden CLO-Wert aus. Da es keinen einheitlichen Branchenstandard für die Prüfung von Isoliermaterialien auf Wärmeleistung gibt, variieren die Testergebnisse je nach eingesetzter Daunenmenge. Aus diesem Grund wird ALLIED niemals einen spezifischen CLO-Wert für eine einzelne Qualitätsstufe ausweisen, und wir erachten Marketingaussagen wie „so warm wie Daunen“ als grob irreführend.

Wenn Marken die Wärmeleistung ihrer Kleidungsstücke oder Schlafsäcke ermitteln und quantifizieren möchten, ist es erforderlich, entweder die Endprodukte zu testen oder im Rahmen von Vergleichstests identisch aufgebaute Prototyp-Paneele zu prüfen.

Dies ist auch der Grund, warum es schlicht unmöglich ist, die scheinbar einfache Frage „Reicht eine Füllkraft von 800 für … aus?“ ohne genaue Kenntnis des gesamten, ganzheitlichen Produkts zu beantworten.
Nomenklatur und Kennzeichnung stellen zweifellos den undurchsichtigsten Bereich bei der Produktkommunikation rund um Daunen dar. Für Deklarationszwecke wird die Zusammensetzung primär über den Daunenclusteranteil in Prozent definiert, ergänzt durch die Füllkraft als werbliche Angabe. Die Tierart wird im Fall von Gänsedaunen explizit ausgewiesen, während Entendaunen oder Daunenmischungen, die die strengen Vorgaben für eine Kennzeichnung als Gänsedaunen verfehlen, schlicht als „Daunen“ deklariert werden.

KENNZEICHNUNGSVORSCHRIFTEN UND BESCHRÄNKUNGEN

Für eine korrekte Deklaration existieren zahlreiche regionale und länderspezifische Vorschriften. Generell gilt der US-Standard als der strengste: Er schreibt vor, dass der Gänseanteil mindestens 95 % betragen muss, damit das Produkt als Gänsedaune deklariert werden darf (während in Europa beispielsweise bereits 85 % genügen). Zudem erlassen bestimmte Regionen spezifische Beschränkungen für einzelne Materialkomponenten; so limitiert China beispielsweise den zulässigen Federanteil im Gemisch.

Der US-Standard ist die international verbreitetste und gängigste Norm. Durch eine Zusammenarbeit mit ALLIED stellen wir sicher, dass Materialien bereitgestellt werden, die sämtliche regulatorischen Anforderungen der jeweiligen Vertriebsregionen erfüllen.

Weiterführende Vergleiche sowie detaillierte Angaben zu unterschiedlichen Normen und Anforderungen entnehmen Sie bitte den nachfolgenden Downloads.