• allied feather + down  

ダウンの清潔さは、濁度と酸素という2つの異なる方法でテストされます。これらのテストの組み合わせにより、ダウンがどれだけきれいかが正確にわかります。

濁度

濁度は通常、加工後のダウンに付着した汚れやほこりの量を測定します。ダウンを水中で攪拌し、この攪拌後の水を一番底に十字線が見える長い1000mlのチューブに入れます。十字線が見えなくなる高さ(水量)が測定値となります。したがって、十字線が見えなくなる前にチューブに入れられる水量が300mlのみである場合、濁度の数値は300となり、かなり汚れた低品質な素材とみなされます。500mlを超える値を示すダウンは、ハイパージェニック(低アレルギー性)とみなされます。ALLIEDのダウンは、日常的に1000mlを超える数値を記録しています。

酸素

酸素テストは、ダウンを事前に攪拌した水に残る有機物の量を測定します。硫酸を加え、過マンガン酸カリウムの液滴を1.6mg(または1.6gの溶液増分)単位で滴下します。過マンガン酸カリウムは有機物と反応し尽くすと、溶液がピンク色のままとなります。ほとんどの国では10未満の数値を求めています。ALLIEDの素材は定期的に1.6(わずか1滴)という数値を記録しており、加工後に遊離有機物がほとんど、あるいはまったく残留していない非常にクリーンな素材であることを示しています。

ただし、これには脂肪や油分の含有量が考慮されていない点に注意することが重要です。つまり、過酷な薬品を使用して初期段階ではダウンを非常にクリーンに仕上げることが可能ですが、それはダウンクラスターから本来必要な脂肪や油分まで剥ぎ取ってしまうことを意味します。その結果、「きれいには見えるが、極めて短期間で劣化してしまうダウン」になってしまいます。ALLIEDのDuraWASHプロセスに多くの工程が存在する理由、そして高品質で耐久性に優れたインサレーションを提供するために、私たちが脂肪・油分含有量を極めて精密に管理・維持しているのには、まさにそのためなのです。

一般的な品質を特定するために、ダウンは含有量、清潔さ、フィルパワーなど、さまざまなパラメータを通じてテストされます。

ダウンのテストは過去50年以上同じ方法で行われており、今日に至るまでテストの多くは手作業で、目視と主観的な解釈によって行われています。だからこそ、ダウンテストの長い歴史を持つ研究所で常にテストすることが重要なのです。材料に精通していないテスターは、クラスターをフェザーとして誤って分類する可能性があり、それはラベル付けの方法に劇的な影響を与える可能性があります。

ダウンは非常にユニークで特殊な素材です。ダウンとフェザーに対して行われるテストの多くは、依然として主観的な解釈と材料の取り扱いにおける注意に依存しています。

多くのマルチカテゴリー試験施設には、ダウンを確実にテストするための専門知識や経験がありません。私たちは、最大規模の試験施設のいくつかで、一貫性のない信頼できない結果を引き起こすいくつかのひどいエラーを見てきました。

私たちは常に、最も一貫した結果を提供するために、世界的にInternational Down and Feather Laboratory(IDFL)を推奨しますが、最大限の正確さを確保するために、あらゆる試験施設と協力することもできます。

fpo
[ ALLIED FEATHER + DOWN – 実験室スタッフ / ラボ技術者 ]

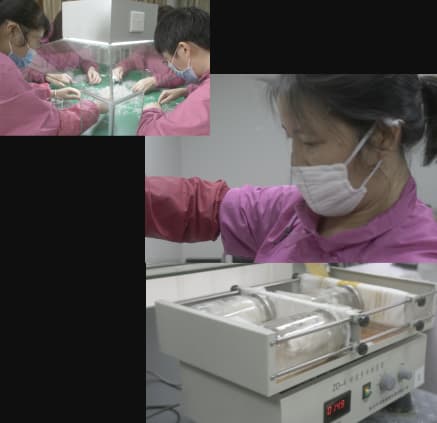
ALLIED Feather + Downは、ロサンゼルスと中国の杭州にある施設に、認定されたダウンおよびフェザー試験ラボを持っています。技術者は世界で最も経験豊富な部類に入り、カリフォルニアの主要技術者は少なくとも20年のダウンおよびフェザー試験の経験があります。

主要施設に認定試験ラボを持つことで、パートナーが期待する品質と清潔さを維持することができます。すべての原材料ロットは、品質、含有量、および一部の地域から収集された材料で時折見つかる可能性のある禁止物質(最も頻繁には汚染された給水の結果)についてテストされます。そして出荷時には、パートナーブランドに最高品質の材料が出荷されていることを確認するために、すべての生産ロットがさらにテストされます。

当社の社内ラボでは、すべて以下のダウンおよびフェザーの試験を提供しています。

  • フィルパワー (Fill Power)
  • 内容分析 (Content Analysis)
  • 濁度 (Turbidity)
  • 酸素数 (Oxygen Number)
  • 脂肪および油分含有量 (Fat and Oil Content)
  • 耐水性 (Water Resistance)
  • PFAS
 
[ ALLIED Feather + Down 中国ラボ ]

通常目にするクラスター比率は、ダウンクラスターとその他の成分との割合を示しています。通常、コミュニケーションを簡素化するため、この「その他」はフェザーとして表現されます。しかし実際には、例えば90/10のダウンには、「フェザー」はほとんど含まれていません。Montaneのロットを使用し、ロット番号13150315388のTrackMyDown.comレポートを確認すると、この90/10のロットでは、ダウンクラスター95.6%、ダウンファイバー2.0%、フェザーファイバー0.8%、ウォーターファウル(水鳥羽毛)1.5%、ランドファウル(陸鳥羽毛)0.0%、クイル(羽軸)0.0%、残留物0.0%となっていることがわかります。

さまざまな要素を説明するために、含有量分析は次のように分類されます。

fig caption
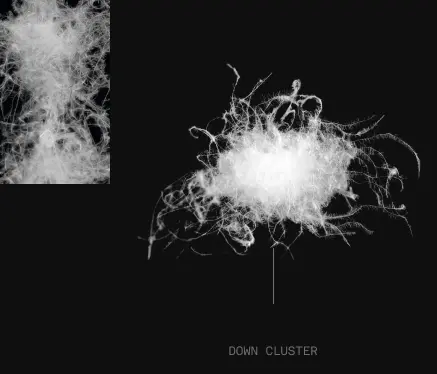
[ ダウンクラスター ]
クラスター

これらは完全なダウンクラスターです。

fig caption
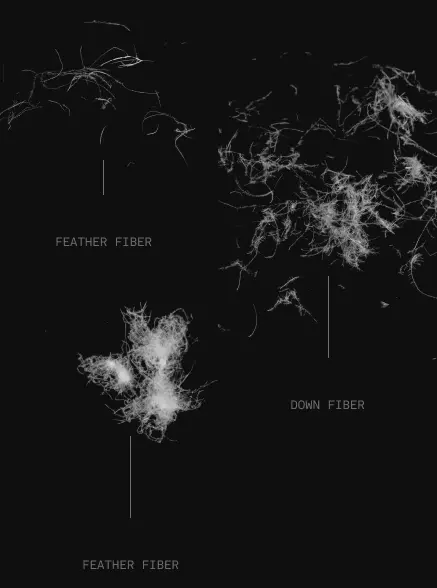
[ ダウンファイバー・フェザーファイバー ]
ダウンファイバー

ダウンの壊れた破片。クラスターがその巻きひげの一部を落とすのは正常です…これらは「繊維」と見なされます。

フェザーファイバー

これらは完全なフェザーを構成しない小さな破片ですが、ダウンクラスターではなくフェザーに由来するものとして識別可能です。

fig caption
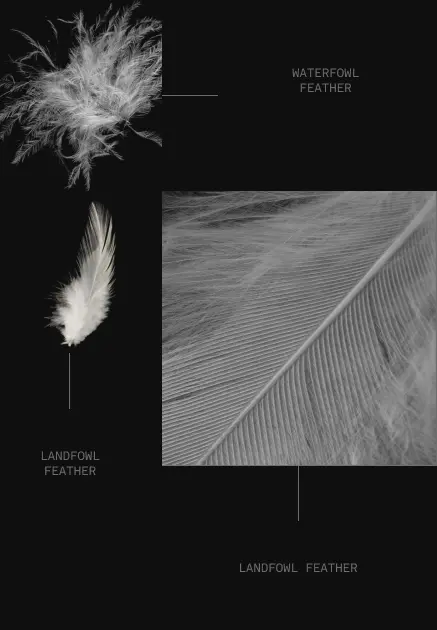
[ 水鳥・陸鳥 ]
水鳥

これらは、水鳥に由来するものとして識別可能な小さな「フェザー」です。

陸鳥

これらは、水鳥に由来しないものとして識別可能な小さなフェザーです。異なるサプライチェーン間で多くの重複がある食品産業の副産物として。水鳥のダウンの中に陸鳥(例えば鶏)が大量に見つかることはめったにありません。見つけるのは稀ですが、低品質の材料では可能性があります。

fig caption
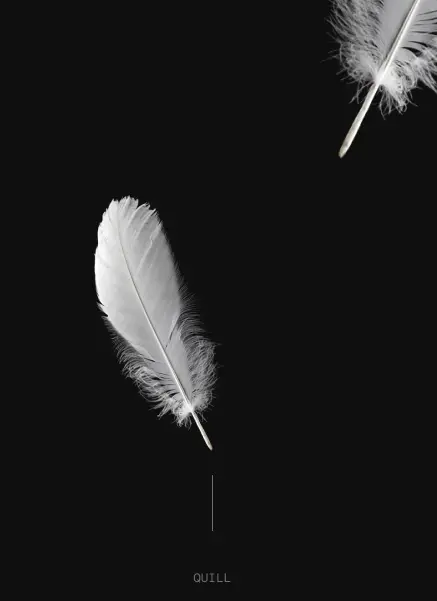
[ クイル ]
クイル

これらは、フェザーからのより大きく鋭い羽軸として識別されます。ALLIEDのダウンロットで大量のクイルを見つけることは、不可能ではないにしても極めて稀です。

fig caption
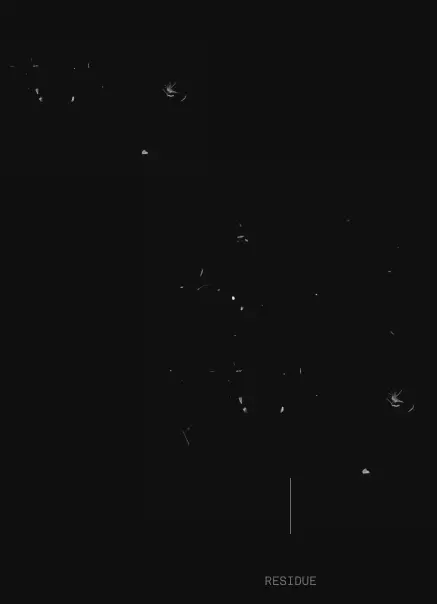
[ 残留物 ]
残留物

これは、発生源を特定できない微小な破損片やフレークを指します。

フィルパワーは、一言で言えば「体積」の測定値であり、一定量の素材がどれほどの空間(容積)を占有できるかを示します。一般的にはダウン30gあたりの立方インチ(cu in/30g)で測定されますが、試験方法によって測定基準や最終的な数値結果がわずかに異なる場合があります。

最も一般的に使用されている試験方法は、IDFB / 米国(US)基準です。ヨーロッパのみで販売を展開するブランド向けにはEN基準を使用でき、中国国内市場向けにはGB/T基準が義務付けられています。ALLIEDでは常にIDFB/US基準を推奨していますが、当社の試験ラボでは要求されるあらゆる試験方法に対応可能です。

一般的に、試験を行う際には前処理や休止期間(レスト・ペリオド)を経た後、素材を大きなシリンダーに入れ、ごくわずかな荷重(分銅)を載せて最終的な数値測定を行います。他のダウン試験と同様に、その大部分は手作業で行われるため、十分な訓練を受けた検査員が実施することが極めて重要です。たとえば、前処理の段階でダウンの取り扱いを誤ると、正確な数値から100ポイント以上も異なる結果が出てしまう可能性があります。

IDFB / US

この試験方法は、テスト対象となるダウンの潜在的なかさ高性(ロフト)において、一般的に最も正確で一貫性のある結果が得られるため、世界で最も広く採用されている方法です。

この方法では、コンディショニングボックス内でダウンに蒸気を当ててから休止させます。スチームコンディショニングは、ダウン本来のかさ高性(ロフト)を最大限かつ最も安定して引き出すための優れた方法とされています。

その後、ダウンを測定用シリンダーに移し、最終的な数値を測定する(押し下げる)前に、再度3回の攪拌を行います。

これらすべての作業は、厳格な湿度管理の下で徹底して行われます。

EN試験方法

EN試験方法は、かつてヨーロッパ市場における販売向けとして最も主流なテスト手法でした。この方法では、検査員による前処理(コンディショニング)の選択肢が複数存在するため、それだけでも結果に大きなばらつきが生じる要因となっていました。しかし、近年スチームコンディショニング法が正式に承認されたことにより、現在では同一素材におけるEN規格とIDFB/US規格の測定値の差が、過去に比べて大幅に縮まっています。

頻度は高くありませんが、ヨーロッパのブランドがフィルパワーの単位として「CUIN(キューイン)」表記を用いているケースを目にすることがあります。どちらの表現であっても意味は全く同じであり、700フィルパワー = 700 CUIN となります。

GB/T

GB/T規格(中国国家標準)の方法は中国国内での販売において必須とされており、コンディショニングの手法も全く異なる完全な別個の試験方法です。また、単位も立方インチではなく、単にセンチメートル(cm)で測定されます。

GB/T規格の試験では、ダウンは加熱処理のみでコンディショニングを行った後、他の試験方法よりも径が細いシリンダーに投入されます。測定結果はセンチメートル単位で表されるため、例えば600フィルパワーのダウンであっても、GB/T規格では「16cm」といった数値として算出される場合があります。

ダウンがすべての断熱素材の中で最高の重量比保温性(暖かさと軽さの比率)を誇ることは繰り返し検証されていますが、特定の仕様やフィルパワーに対する厳密な保温指標を特定することは容易ではありません。ダウンがこれほどまでに用途の広い断熱材であるゆえに、静的な保温数値を定めることは極めて困難です。なぜなら、まったく同一の素材を用いて、軽量なレイヤリングウェアから極地用の8000m級パーカーに至るまで、多様な形態で活用できるためです。多くのブランドや顧客は比較データを求めたがりますが、保温性が通常どのように測定されるのか、そしてなぜそれが誤解を招く要因となり得るのかを正しく理解することが重要です。

保温性を評価するための一般的な試験方法にはCLO(クロ)があり、ほかにはTOG(トグ)といった単位も用いられます。CLO測定システムは、熱抵抗(熱貫流抵抗)を簡素化し、衣服システム全体の保温性能を測定するために開発されました。

一般的に、ダウンを封入したパネルやブランケットのサンプルを作成し、表面に風を送り込んだ際の挙動や安定性を測定するプレートの上に載せて試験を行います。試験機器によってサンプル表面の熱抵抗が測定され、各種計算式を用いて最終的なCLO値が算定されます。

CLO値における課題(CLOの問題点)

CLO測定における全般的な大きな課題の一つが、熱抵抗値からCLO値を算出し出す際に使用される各種計算式にあります。同一の試験ラボ内であれば比較テストを行うことも可能ですが、どのような試験条件下で測定されたかを把握しないままCLO値を単純に比較することは、大きく誤った認識を招く原因となり得ます。

さらに、テストに使用されるサンプルブランケットの構造全体が、測定結果に無視できない影響を与えます。中わたの充填重量(フィルウェイト)、キルトのステッチライン、そして表裏の生地そのものに至るまで、すべての要素が保温性に影響を及ぼします。そのため、あらゆる条件が完全に一致していない限り、異なる試験元から得られた単純なCLO値を比較して素材の優劣を評価することは、正確性を欠く結果となるのが一般的です。

さらにダウンにおいては、たとえ素材単体を切り出したとしても、充填重量(フィルウェイト)が算出されるCLO値に絶大な影響を与えます。現在、保温性試験における世界的な業界標準が存在しないため、テストするダウンの量や条件によって結果が大きく変動してしまいます。こうした理由から、ALLIEDではいかなる特定の品質に対しても独自のCLO値を公表・保証することは一切行っていません。また、「ダウンと同等の暖かさ」といった漠然としたマーケティング上の表現が、消費者に誤った認識を与える大きな要因であると考えています。

ブランドがアパレル製品やスリーピングバッグの保温性を正確に把握し、数値化したい場合には、試作品(プロトタイプ)同士の同等条件下での比較テストを実施するか、あるいは完成した最終製品そのものをテストする必要があります。

こうした理由から、「800フィルパワーのダウンは、〜に対して十分な暖かさを発揮しますか?」という一見シンプルに思えるご質問に対しても、製品全体の仕様や構造を把握していなければ確実に答えることが不可能なのです。
ダウンロード

ダウン製品における名称(ノメンクラチュア)や品質表示のルールは、業界内でも特に分かりにくく混同されやすい要素です。法定表示や品質ラベルの規定においては、ダウンは主にダウンクラスターの混率(%)によって定義され、その後にマーケティング上の訴求としてフィルパワー値が記載されるのが一般的です。水鳥の種類(スピーシーズ)については、グース(ガチョウ)の場合は明記されるのが通常ですが、ダック(アヒル)ダウンや、グースダウンとしての表示基準を満たさないダウンブレンドの場合は、単に「ダウン(Down)」とだけ表記されます。

品質表示要件(ラベル付け要件)/h4>

品質表示や組成ラベルに関しては、国や地域ごとに多種多様な規制や法的要件が存在します。中でも米国の基準は一般的に最も厳格であり、グースダウン(ガチョウダウン)と表示するためには最低でも95%のグース混率が求められます(例えばヨーロッパ基準では85%程度と、より許容範囲が広くなっています)。また、地域によっては上記のような各構成要素に対して個別の制限を設けている場合もあり、たとえば中国市場向けなどでは、製品に含有できるフェザーの許容最大量に厳格な制限が課されています。

米国の規格は世界中で最も広く採用されているグローバルスタンダードであり、業界で最も一般的です。ALLIEDとのパートナーシップにより、展開・販売されるすべての地域で要求される規制基準を完全に満たした素材を確実に調達・提供することが可能です。

各種基準や規制要件の詳細な比較については、以下のダウンロード資料をご参照ください。